El sector mundial de fabricación de alimentos en 2026 exige una eficiencia y sostenibilidad sin precedentes por parte de los proveedores de envases. Hoy en día, la degradación biológica y química representa una amenaza constante para la carne fresca, las aves, los mariscos y las comidas listas para consumir. La exposición al oxígeno desencadena rápidamente la oxidación de los lípidos, lo que provoca un rápido enranciamiento, malos olores y una grave pérdida de nutrientes esenciales. Además, los microorganismos aerobios proliferan en ambientes ricos en oxígeno, acelerando los procesos de descomposición y comprometiendo la seguridad del consumidor. Los métodos tradicionales de conservación de alimentos a menudo dependían en gran medida de aditivos químicos o conservantes artificiales para prolongar la vida útil. Sin embargo, los consumidores modernos exigen cada vez más productos con etiquetas limpias, con ingredientes naturales y un procesamiento sintético mínimo. Para satisfacer estas cambiantes preferencias del mercado, los ingenieros de envasado deben utilizar barreras físicas superiores para aislar los alimentos delicados de la atmósfera circundante. Al seleccionar un envase de alta calidadLámina barrera de PP EVOH certificada procedente de ChinaLos fabricantes de alimentos pueden establecer una barrera de gases excepcional para conservar los productos frescos. Esta avanzada tecnología de envasado crea un microambiente protector y altamente controlado dentro de la bandeja o película. En consecuencia, prolonga la vida útil de los alimentos perecederos sin alterar su sabor, textura ni apariencia naturales. A medida que los mercados internacionales avanzan hacia la conservación sostenible, las películas de barrera física representan el futuro de la logística alimentaria. Proteger los alimentos frescos de los gases ambientales ya no es una opción, sino un requisito fundamental de la industria.

Para comprender cómo los envases multicapa avanzados previenen la oxidación, es necesario examinar la química del polímero etileno-alcohol vinílico, comúnmente conocido como EVOH. Este copolímero consta de unidades de etileno y alcohol vinílico polimerizadas, que combinan una excelente procesabilidad por fusión con excepcionales propiedades de barrera a los gases. A escala molecular, los segmentos de alcohol vinílico altamente polares forman enlaces de hidrógeno cohesivos y extremadamente fuertes. Estas poderosas fuerzas intermoleculares crean una matriz polimérica densa y altamente cristalina. Cuando las moléculas de oxígeno intentan penetrar esta estructura cristalina, encuentran un camino muy tortuoso. Este laberinto físico ralentiza la difusión de gases a velocidades insignificantes, bloqueando prácticamente la entrada de oxígeno al envase de alimentos. Sin embargo, el EVOH presenta una vulnerabilidad termodinámica única que los ingenieros deben abordar durante el diseño. Debido a sus grupos hidroxilo polares, el EVOH tiene una alta afinidad por las moléculas de agua. Cuando se expone a ambientes de alta humedad, la humedad penetra fácilmente en la matriz polimérica e interrumpe los enlaces de hidrógeno intermoleculares. Esta hinchazón aumenta la movilidad molecular y degrada significativamente el rendimiento de la barrera al oxígeno. Por consiguiente, los diseñadores de envases no pueden utilizar EVOH como monocapa independiente en entornos húmedos o refrigerados. Para proteger su integridad estructural, los ingenieros deben encapsular la capa de EVOH entre barreras protectoras de polímeros hidrofóbicos. Esta ubicación estratégica garantiza que la capa barrera principal permanezca seca y altamente eficaz incluso en condiciones de distribución exigentes.
Para superar la sensibilidad a la humedad del EVOH, los fabricantes más avanzados utilizan la tecnología de coextrusión para crear una estructura de lámina simétrica de cinco capas. Esta compleja configuración sitúa la barrera de EVOH en el centro, flanqueada por capas adhesivas protectoras y polímeros exteriores duraderos. Las capas exteriores están compuestas de polipropileno (PP), que presenta excelentes propiedades hidrofóbicas y una alta rigidez estructural. El polipropileno actúa como un escudo excepcional contra la transmisión de vapor de agua, manteniendo la capa interna de EVOH completamente seca. Por lo tanto, el núcleo interno de EVOH mantiene su máxima eficiencia de barrera contra gases incluso al almacenar alimentos con alto contenido de humedad, como aves frescas. Sin embargo, la combinación del EVOH polar con el PP no polar requiere soluciones de compatibilidad química especializadas. Dado que estos polímeros no se unen de forma natural, las líneas de coextrusión deben introducir finas capas adhesivas entre ellos. Estas resinas de poliolefina modificadas se unen químicamente tanto al PP como al EVOH, evitando la deslaminación durante el procesamiento posterior. La deslaminación es un punto crítico de fallo durante operaciones secundarias como el termoformado a alta temperatura o el sellado al vacío. Si las capas se separan, la integridad estructural del envase se ve comprometida y el oxígeno entra inmediatamente en el paquete. Al optimizar la formulación del adhesivo y la temperatura de extrusión, los fabricantes garantizan una unión mecánica permanente. Esta cohesión mecánica permite laPelícula de embalaje PP EVOH PP Para soportar el termoformado por embutición profunda sin perder sus propiedades de barrera. En consecuencia, los procesadores de alimentos reciben un material de envasado robusto que funciona de manera fiable bajo esfuerzos físicos extremos.
Los científicos de materiales evalúan el rendimiento de la barrera utilizando dos métricas principales: la tasa de transmisión de oxígeno (OTR) y la tasa de transmisión de vapor de agua (WVTR). La medición de estas tasas proporciona evidencia empírica clara de la superioridad de las láminas coextruidas multicapa sobre las opciones de envasado tradicionales. Por ejemplo, las láminas de PP monocapa estándar presentan valores de OTR relativamente altos, que a menudo superan los cien centímetros cúbicos por metro cuadrado al día. Esta alta tasa permite que el oxígeno penetre rápidamente en el envase, limitando la vida útil de la carne fresca a solo unos pocos días. En cambio, una lámina de PP/EVOH/PP de alta barrera reduce la OTR a menos de dos centímetros cúbicos. Esto representa una increíble disminución de la permeación de gases, protegiendo los alimentos de la degradación oxidativa. Del mismo modo, las capas exteriores de PP mantienen la WVTR en niveles extremadamente bajos, evitando la deshidratación y la pérdida de peso del producto. En aplicaciones prácticas, este rendimiento de barrera científica se traduce directamente en márgenes de conservación más prolongados. La carne de res fresca, que normalmente se estropea en cuatro días en envases estándar, puede mantener su frescura hasta catorce días en condiciones de atmósfera modificada. Los productos del mar también se benefician de una mayor estabilidad del color y un retraso en el crecimiento bacteriano. Para los minoristas, estas mejoras cuantitativas reducen el desperdicio en las tiendas, optimizan la gestión de inventario y amplían los límites de distribución geográfica.

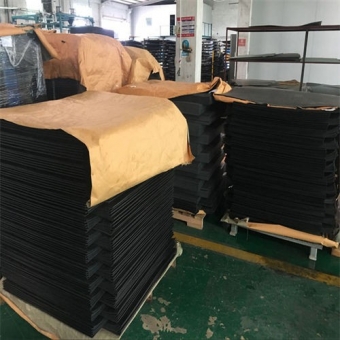
La transformación de la ciencia avanzada de los polímeros en productos comerciales fiables requiere una experiencia de fabricación excepcional y un estricto control de calidad. En el mercado mundial del embalaje,Fullstar (Xiamen Fullstar Imp.&Exp.Trading Co.,Ltd.) Fullstar es un fabricante líder de materiales de alta barrera. La empresa cuenta con sofisticadas líneas de producción de coextrusión multicapa que garantizan un control preciso del espesor de la capa. Mantener una distribución uniforme de la barrera EVOH en toda la lámina es esencial para una protección consistente. Incluso un pequeño punto delgado puede comprometer todo el envase y provocar el deterioro localizado de los alimentos. Para evitarlo, Fullstar utiliza sistemas avanzados de escaneo automatizado para monitorear el espesor de la lámina en tiempo real. Además, Xiamen Fullstar Imp.&Exp.Trading Co.,Ltd. produce materiales que cumplen plenamente con las rigurosas normativas internacionales de seguridad alimentaria, incluidas las normas FDA y BRC. Sus instalaciones de producción limpias y los protocolos de trazabilidad de la materia prima garantizan que ninguna sustancia nociva migre a los alimentos. Además de las especificaciones estándar, el equipo técnico de la empresa diseña formulaciones de barrera personalizadas para satisfacer las necesidades específicas de cada cliente. Por ejemplo, algunos alimentos requieren mayor resistencia al calor para la esterilización en autoclave, mientras que otros necesitan la máxima transparencia para su presentación en puntos de venta. Al ajustar las proporciones de polímeros, el equipo técnico optimiza las características físicas para diversas aplicaciones. En definitiva, esta precisión de ingeniería permite a las empresas procesadoras de alimentos globales ofrecer productos seguros y de alta calidad a los consumidores. Gracias a estas continuas innovaciones tecnológicas, el proveedor global se mantiene como un socio de confianza para la logística alimentaria moderna y sostenible. Descubra más sobre estas avanzadas láminas barrera coextruidas y explore la línea completa de productos en el sitio web oficial de la empresa:https://www.fullstarxm.com/.
XIAMEN FULLSTAR IMP.& EXP. TRADING CO.,LTD.


 red ipv6 compatible
escanear a wechat :
 fullstar@xmfullstar.com
 es
 en
 ru